


鋸盤の性能は、搭載されている最も弱い部品によって決まります。カットの直角度、ブレードの寿命、サイクルタイムは、コンポーネントの設計、適合、メンテナンスの方法によって決まります。
鋸盤の部品を理解していれば、テーパーカットを数分で診断し、実際の価値で見積もりを比較し、故障で生産が停止する前にメンテナンスのスケジュールを立てることができます。
このガイドでは、製造工場や機械工場で最も一般的な鋸盤である水平金属切断バンドソーに焦点を当て、CNC、ダブルカラム、ガントリー構成が状況をどのように変えるかについて説明します。
構造コア: フレーム、ベッド、ガイドアーム
フレームは機械です。水平バンドソーでは、溶接されたスチールフレームがソーヘッド、ブレードホイール、およびワークピースを支えます。パンフレットの重量よりも剛性が重要です。負荷がかかるとフレームが曲がると、テーパー状の切断が生じ、ブレードの疲労が促進されます。
ベッドは材料が置かれる平らな表面であり、その平坦度によってカットがどの程度直角になるかが決まります。ガイド アームはブレード ガイドを切断面のできるだけ近くに保持します。サポートされていないブレードの長さが短いほど、たわみが少なくなります。そのため、すべての本格的な機械に調整可能なガイド アームが搭載されています。
2 列のレイアウトは注目に値します。ソーヘッドは 1 つのピボットではなく 2 つの垂直支柱に乗っているため、下降中に傾くことはなく、横方向のブレードの力によく耐えます。大型在庫や積み上げ在庫の場合、その安定性はシフト全体にわたって一貫したカットを意味します。私たちの ダブルコラムバンドソーマシンのご案内 一般的なレイアウトについて説明します。簡単に言えば、重いセクションを切断する場合、柱の構造が切断精度の一部になるということです。
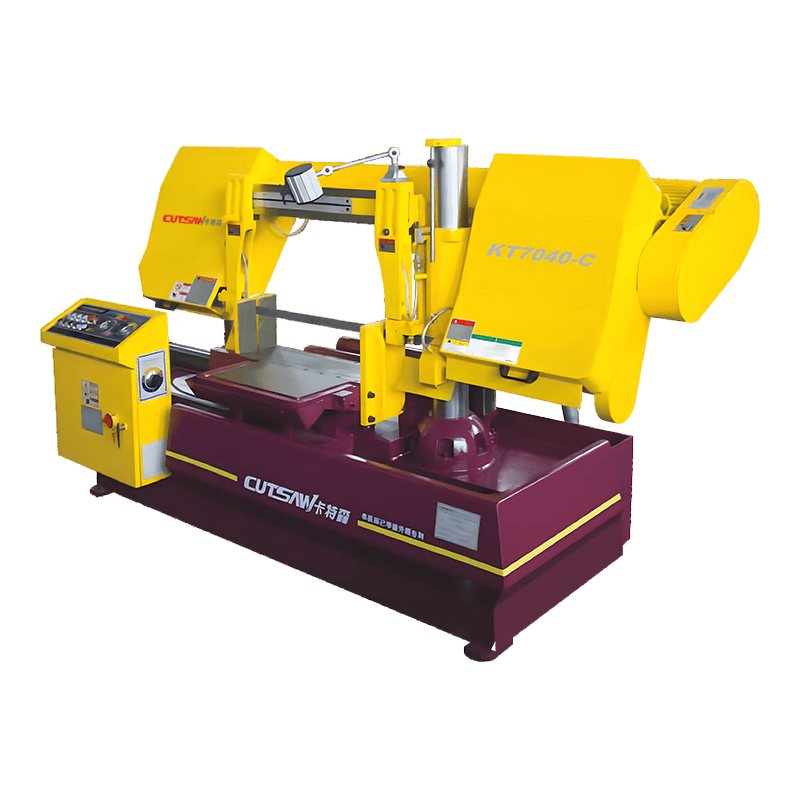 KT7040-C 複列横型半自動バンドソー この半自動金属切断バンドソーはダブルコラム構造を採用しており、重い素材や積み重ねられた素材に対して安定したブレードガイドを提供し、振動を軽減し、フルシフトにわたる切断精度を向上させます。 製品を見る→
ブレードシステム: バンドホイール、テンション、ガイド
刃が切断を行います。切断が正確かどうかは機械が判断します。 2 つのバンド ホイールはブレード ループを駆動し、バランスを取り、フレームと位置合わせする必要があります。わずかなアンバランスでも振動が発生し、振動により仕上げ面が悪くなり、刃物の寿命が短くなります。
張力機構によりブレードの剛性が維持されます。油圧式またはバネ式システムは、熱が上がるとブレードが伸びるため、機械式ネジよりも熱膨張にうまく対応できます。緩んだ刃は車輪の上をさまよいます。過度に張力がかかると、刃が食道で亀裂が入る可能性があります。
ブレードガイドアセンブリは、通常はローラーベアリングを備えた超硬インサートであり、カットの上下でブレードを拘束します。ガイドが摩耗すると、良好な刃が波状の切れ味になってしまいます。機械は限界も設定します。ホイールの直径によってブレードの柔軟性が決まり、ガイドの開口部によってブレードの幅が制限されます。幅の狭いブレード用に設計された機械では、幅の広い頑丈なブレードを実行することはできません。
刃が切断を行います。その切断が正確かどうかは機械が判断します。
駆動、送り、速度制御
モーター、ギアボックス、速度制御で構成されるドライブトレインは、電気エネルギーをブレードの動きに変換します。毎分メートル単位のブレード速度は材料に一致する必要があります。軟構造用鋼の切断は約 60 ~ 90 m/分、ステンレス鋼の場合は約 20 ~ 35 m/分に低下し、工具鋼の場合はさらに遅い設定が必要です。複数の材料を観察する機械には、本物の可変速度が必要です。
インバータ駆動の可変周波数ドライブは、全速度範囲にわたってトルクを保持します。送りシステムも同様に重要です。送りシステムは、ソーヘッドがワークピースを通過する速度を制御します。定負荷制御は刃の噛み合いを読み取り、送りを調整して切削力を安定させます。 SINAIDA の全自動 CNC バンドソー KT560NC は、この原理を使用して、固定送り機械が失速したり歯を損傷したりする傾向にある束切断や断続切断中にブレードを保護します。
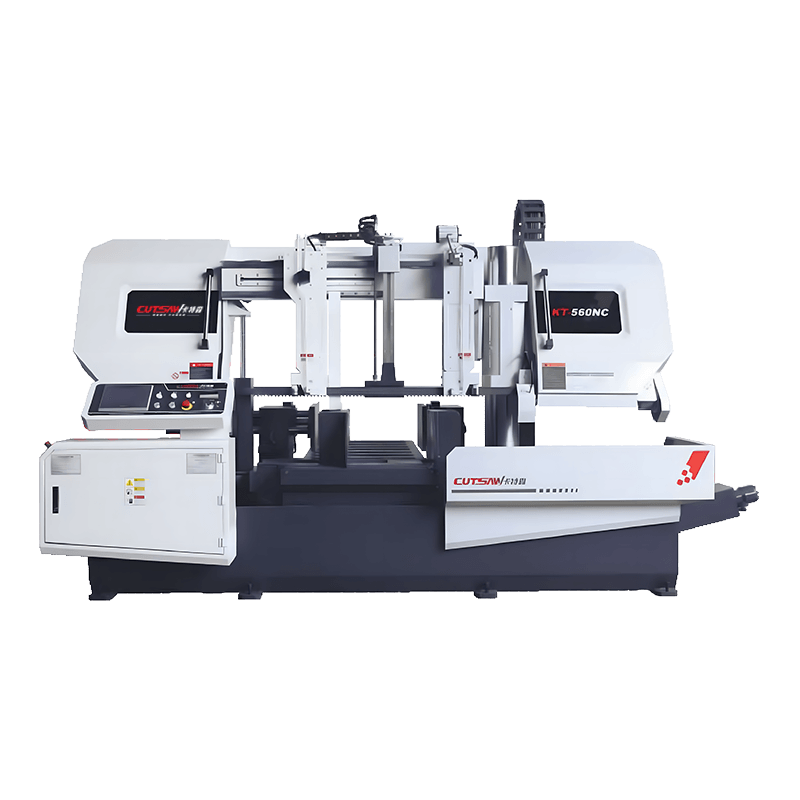 KT-560NC 全自動CNC横型バンドソー この CNC バンドソーは、インバータ駆動の速度制御と定荷重送りを組み合わせて、束切断中にブレードを保護します。自動フィードおよびクランプ システムは、バッチ生産における正確な長さの公差をサポートします。 製品を見る→
マテリアルハンドリング: バイス、フィードキャリッジ、角度位置決め
切断する前に、機械はストックを静止させておく必要があります。油圧バイスはバッチ作業で再現可能なクランプ力を提供します。手動バイスは時々切断するのには適していますが、生産が遅くなります。自動鋸では、切断するたびに、送りキャリッジがあらかじめ設定された長さだけバーを前方に割り出します。その精度により、バッチ全体のカット長の許容誤差が設定されます。
アングルソーイングマシンは、ヘッドまたはマシン全体を目標角度まで回転させ、バイスはその回転位置で材料をサポートする必要があります。ダイヤルの表示が 45 であるときに部品の測定角度が 44.5 度になる典型的な原因は、バイスの位置がずれていることです。作業現場でテスト バーを使用して検査します。ワークピースをクランプし、回転させ、動きを監視します。
クーラントと切りくずの管理
クーラントは切断システムの一部であり、付属品ではありません。ポンプ、ノズル、タンク、およびチップ トレイは、切断ゾーンから熱を除去し、歯を潤滑して、切りくずをカーフから洗い流します。不十分な流量は、特にステンレス鋼や合金鋼の場合、ブレードの早期摩耗の主な原因です。
生産性の高い機械では、フレームに組み込まれたチップコンベアが切り粉を継続的に除去します。頻繁に使用する鋸を評価するときは、ベッドの下の切りくずのクリアランス、タンクの容積、フィルターへのアクセスを確認してください。
制御システム: CNC、センサー、オートメーション
ここが、最新の鋸盤が古い機械設計と最も異なる点です。 CNC 制御は、ブレード速度、送り速度、ソーヘッドの下降、および材料のインデックス付けを調整します。オペレーターが材料の種類とバッチサイズを入力すると、機械は自動的に切断サイクルを完了します。 CNCバンドソー盤 無人切断と長期にわたる繰り返し可能な公差を必要とする工場の標準となっています。
センサーがブレードの位置、油圧、冷却液のレベルを監視し、問題を故障に発展させるのではなく、制御装置が診断故障コードを表示します。油圧がサイクルの途中で低下した場合、機械は停止し、オペレーターにその理由を伝えます。それが、CNC ラベルを付けた機械と機能するオートメーションの本当の違いです。
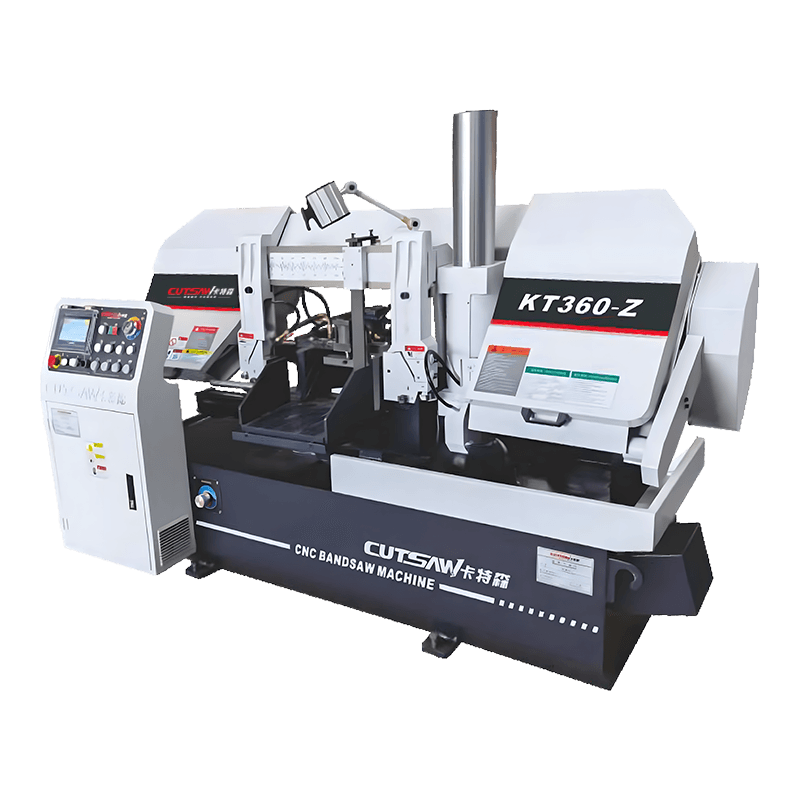 KT360-Z 診断機能付き横型CNCバンドソー この CNC バンドソーはブレードの位置、油圧、冷却液のレベルを監視し、問題が発生した場合には障害コードを表示します。高強度スチールフレームと自動送りシステムにより、安全性と切断安定性が向上します。 製品を見る→
安全部品と信頼性
ブレード ガード、リミット スイッチ、緊急停止、油圧インターロックはオペレーターを保護し、機械自体の部品が損傷する状況で機械が動作するのを防ぎます。たとえば、リミットスイッチの調整を誤ると、ソーヘッドが停止位置を超えて降下し、ブレードガイドを押しつぶす可能性があります。中古品を購入する場合は、すべての安全装置が存在し、接続されていることを確認してください。バイパスされたスイッチは、他の場所でもメンテナンスが無視されていることを示す強力な兆候です。
機械を部品ごとに比較する: 実用的なチェックリスト
鋸盤を比較するときは、モーターの出力と価格だけに焦点を当てないでください。このガイドのシステムを順を追って説明し、実際に何がインストールされているかを確認してください。これらの各領域が適切に装備されていることを確認します。
- 荷重時のたわみに耐えるフレームとコラムの構造。
- ブレードガイドと張力コンポーネントは機械の前面から調整可能。
- 必要な範囲にわたって真の可変速度を備えたドライブトレイン。
- バッチ全体にわたって公差を維持する油圧バイスとインデックス システム。
- 切断する予定の最も重い材料に合わせたサイズの冷却回路。
次の表は、システムごとに確認する内容をまとめたものです。
| システム | 主要部品 | 何を確認するか |
|---|---|---|
| 構造コア | フレーム、ベッド、コラム、ガイドアーム | 溶接品質、ベッド平坦度、ヘッドガイド |
| ブレードシステム | バンドホイール、テンション機構、ブレードガイド | ホイールバランス、テンションタイプ、ガイド状態 |
| 駆動と給餌 | モーター、ギアボックス、スピードコントロール、送りシリンダー | 速度範囲、低速トルク、送りの安定性 |
| マテリアルハンドリング | バイス、送り台車、角度位置決め | 繰り返しクランプ精度、割出精度 |
| 冷却システム | ポンプ、ノズル、タンク、チップコンベア | 流量制御、ろ過、チップクリアランス |
| 制御システム | CNCコントローラー、センサー、油圧機器 | プログラミングオプション、診断、スペアパーツ |
部品を遠近法で見る
鋸盤は公差のシステムです。ガイドのクリアランスやホイールのアライメントからバイスの位置決めやフレームのたわみまで、すべてのコンポーネントがわずかな偏差に影響しており、切断品質はそれらの偏差の合計です。最高のマシンは、各エラーの原因を減らし、残りの変数を予測可能および調整可能にします。
適切な商品を購入するために機械設計者になる必要はありません。エンジニアリングを管理し、板金の下にある部品について説明できるサプライヤーが必要です。 SINAIDA は、CNC バンドソー盤を自社で設計、生産しており、半自動門型鋸から定荷重 CNC、カスタムガントリーマシンまで、上記のコンポーネントを中心にラインナップが構築されています。会話が価格やモーターのサイズを超えて、コラム、ガイド、ドライブ、制御に及ぶと、組み立て業者ではなく製造業者と話していることになります。


