


金属切断の自動化 — フィールドガイド
オペレーターの手次第で丸鋸が停止すると、切断は手作業から反復可能なプロセスに変わります。これは、自動丸鋸盤を評価する際に重要であり、多くの購入者が過剰な金額を払ったり、仕様を下回ったりする点です。
バーカットラインの端まで歩くと、同じ景色が見えます。ブレードが落ちると、オペレーターはクランプを外し、完成した部品を脇に押し出し、次の部品を測定し、バーを前方に引き、再びクランプします。 8 時間の勤務では、こうしたギャップの処理に、ブレードが切断に費やす時間よりも多くの時間が費やされます。
通常、修正はブレードの高速化ではありません。カットとカットの隙間を埋める機械です。自動丸鋸盤は、繰り返しサイクル内でバーの供給、クランプ、長さの位置決め、切断、部品の排出を引き継ぎます。そして、ブレードの速度ではなく、そのシーケンスが下流のすべての経済性を変えるものです。
自動丸鋸盤の実際の動作
自動丸鋸盤は、ワークピースを下方向に切断する回転ディスクブレードの周囲に構築された内蔵型切断セルです。自動部品とは完全な材料処理ループを指します。各部品が完成した後にサーボ バー フィーダがストックを前進させ、クランプがブレードの両側でバーを保持し、コントローラが部品をプログラムされた長さに位置決めし、ソーヘッドがオペレータを介さずに切断、戻し、切りくず除去のシーケンスを繰り返します。
この違いは馬力の数値よりも重要です。半自動鋸では、切断するたびに材料の位置を決めるのがオペレータに依存しており、これにより測定値のばらつきがサイクルに戻ってきます。全自動機械はその変動を排除するため、単純なツールではなくプロセス制御に関する議論に属します。
マシンが自動で動作すると何が変わるのか
最も直接的な変化はサイクルの一貫性です。手動鋸引きには、測定とクランプがサイクルごとにわずかに変化するため、変動性が組み込まれています。サーボ送りと固定シーケンスにより、機械は同じ動作を繰り返し、パーツの長さはパーツごとに安定します。
見積もりを比較する前に、実際の結果に注目する必要があります。
- 長さの許容差: 正しく調整された自動丸鋸は棒材上で ±0.1 ~ ±0.3 mm を維持しますが、手動の位置決めでは ±1 mm 以下にドリフトします。
- カット直角度: 制御されたダウンフィードと強固なクランプによりブレードの横方向の偏向が防止され、切断面はバーの軸に対して垂直に保たれます。
- 刃の寿命: 安定した供給圧力と自動ミスト潤滑により摩耗が均等に分散され、再研磨間の切削回数が増加します。
- 労働生産性: 仕事はカットの実行から結果の管理に移行するため、1 人のオペレーターが複数のマシンを監視できます。
- 無人ウィンドウ: 長いバーマガジンを使用すると、機械はシフト終了後にバッチを完了できます。
ブレードがボトルネックになることはほとんどありませんでした。カット間の待ち時間はありました。
主要なコンポーネントと精査すべき内容
自動機械の良さは、その最も弱いコンポーネントによって決まります。実際のパフォーマンスを決定する部分は次のとおりです。
| コンポーネント | 機能 | なぜそれが重要なのか |
|---|---|---|
| 鋸刃 | 切削工具、通常超硬チップ | 部品ごとの切断品質、速度、コストを決定します |
| スピンドルドライブ | 刃を一定速度で回転させる | ダイレクトドライブは速度の安定性を保ちます。ギヤードドライブは重切削に適しています |
| サーボバーフィーダ | ストックをプログラムされた長さまで前進させます | 送り精度は長さの公差に直接影響します |
| クランピングバイス | 刃の両側にあるバーを持ちます | 振動を防ぎ、切断面を直角に保ちます |
| PLC/コントローラー | 切削サイクルを実行します | 信頼性とプログラミングの容易さが日常の使いやすさを決定します |
| クーラントとチップコンベア | 刃を冷却して切り粉を取り除く | ブレードの寿命、表面品質、クリーニングのダウンタイムに影響を与える |
マシン構成: ジョブにサイクルを合わせる
自動丸鋸盤には認識可能な構成があり、その違いは生産性と価格の両方に影響します。
| 構成 | 最適な用途 | トレードオフ |
|---|---|---|
| 手動または半自動 | 短納期、混合バッチ、メンテナンス部品 | コストは最低ですが、サイクルの一貫性はオペレータに依存します |
| 全自動バーフィーダー付き | バーとチューブのバッチを中~大量で繰り返します | より高い投資と、使用率が高い場合の最速の回収 |
| 超硬丸鋸 | スピードと仕上げが重要な頑丈な丸棒と重いチューブ | 安定したクランプと規律ある切りくず処理が必要 |
| CNCアングルまたはマイターソー | 斜めのカット、フレーム、溶接アセンブリ | 余分な軸の複雑さは、角度が実際の要件である場合にのみ価値があります。 |
パンフレットではなく資料に合わせてマシンのサイズを決定する
容量は常に最初の仕様ですが、実際的な問題は実際にどの材料を切断するかです。ソリッドバーはチューブとは異なる挙動を示し、ステンレス鋼は軟鋼よりもブレードに多くの要求を与えます。希少な 200 mm ビレットに対応するサイズの機械では、40 mm バーの切断が遅くなり、切り溝ごとに材料が無駄になります。マシンのサイズが小さすぎると、余分なパスや二次処理が必要になります。
中小規模のソリッドバーおよびチューブの場合、通常、80 ~ 120 mm の能力クラスの機械が、サイクル タイム、ブレード コスト、および材料ロスの最適なバランスを実現します。
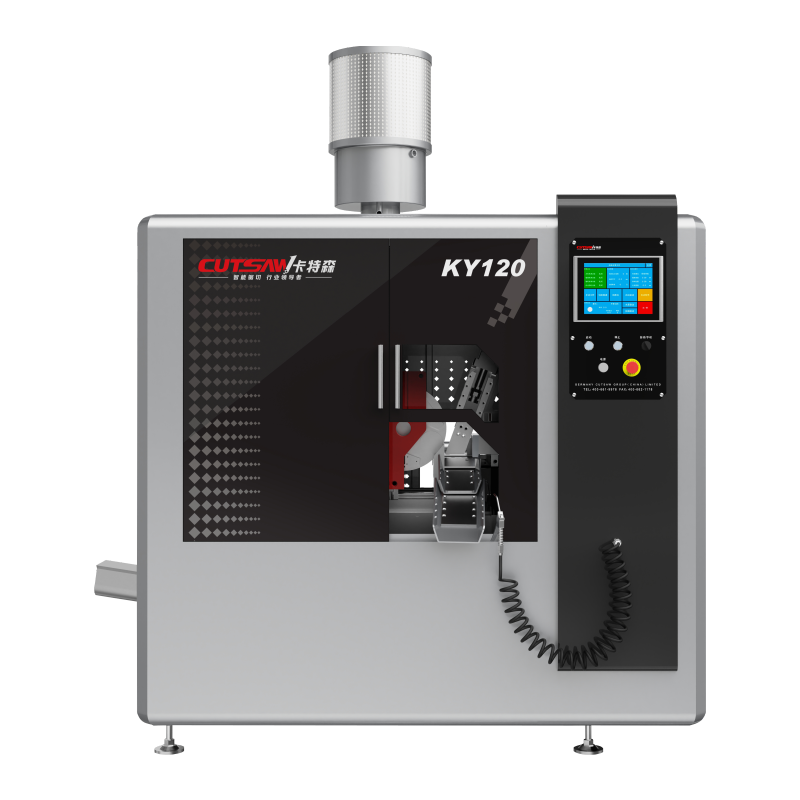 KY120 パイプ・ロッド精密切断用丸鋸 この 80 ~ 120 mm の能力の機械は、中小規模のソリッドバーおよびチューブに適しています。 TCT および HSS ブレードのオプションと、丸棒、チューブ、ステンレス鋼の 3 点クランプ ハンドルにより、安定した供給と段取りの軽減が可能です。 製品を見る→
材料の種類は直径と同じくらい重要です。丸棒、チューブ、ステンレス鋼は同様の供給ニーズを共有していますが、異なるブレードグレードと切断パラメータが求められます。これら 3 つの材料用に機械をセットアップすると、通常、生産の最初の数週間を費やす試行錯誤が回避されます。
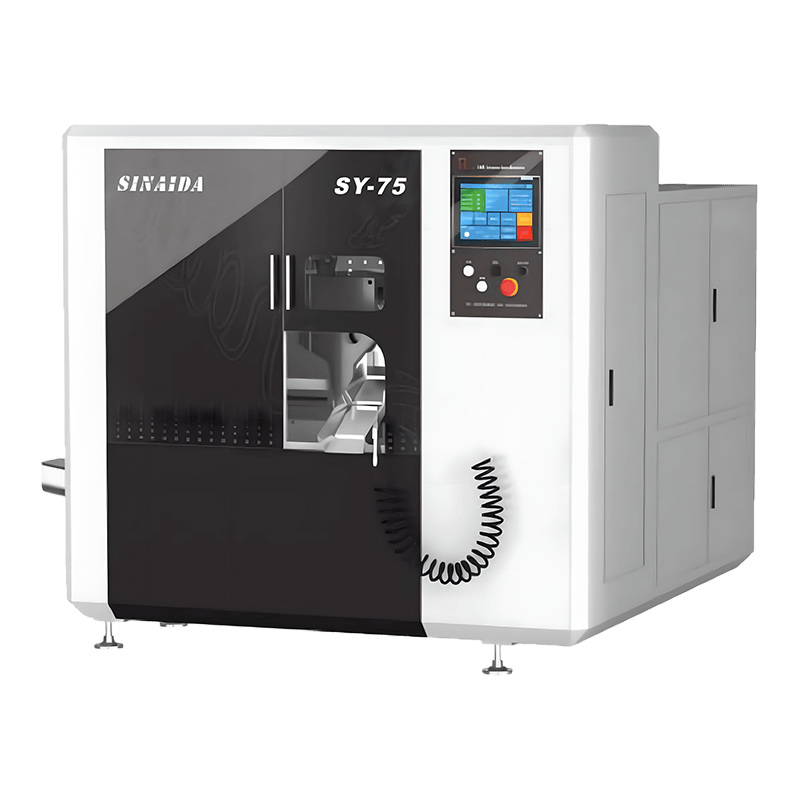 SY75 丸鋸 丸鋼・ステンレス管用 大型のソリッドバーや重いプロファイル向けに設計されたこの機械は、高強度ステンレス鋼に耐える HSS ブレードを備えています。バリのない切断と安定したクランプを実現し、要求の厳しい大径作業に対応します。 製品を見る→
一般的な範囲の上限である大型のソリッドバーや重量のあるプロファイルでは、機械にはより大きなブレード、より重いスピンドル、より堅固なクランプが必要です。その決定は、受注を獲得するために時折見積もられる単発の仕事ではなく、現実的な最大のワークに基づいて決定します。
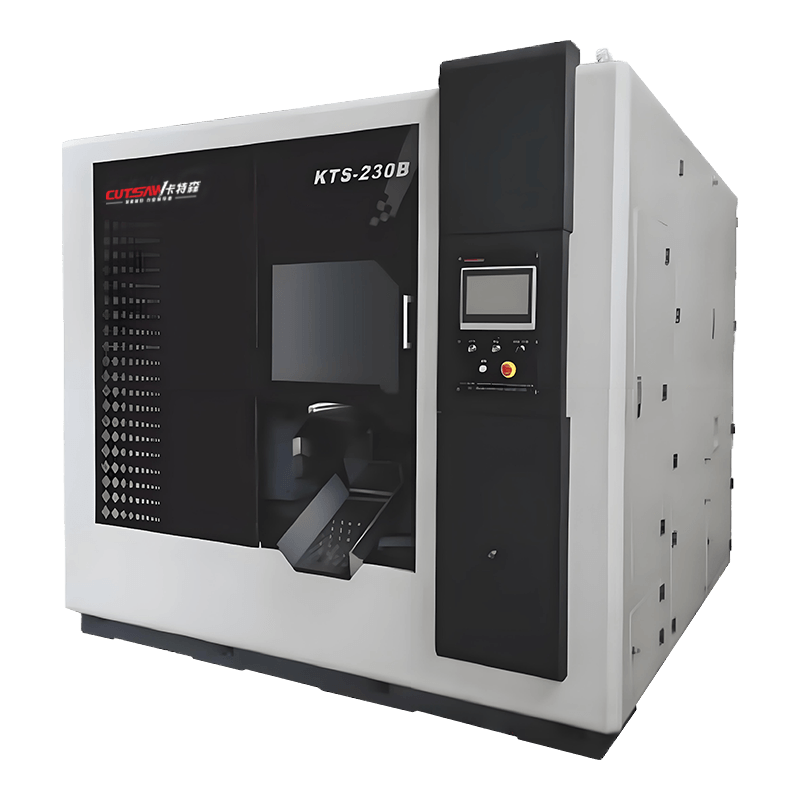 KY230 デュアルブレードサポート付き高速金属丸鋸 この高速丸鋸は、3 点クランプで鋳造ボディに TCT ブレードと HSS ブレードを組み合わせています。その正確なスピンドルギアボックスとワンクリック操作は、操作の詳細が実際のコスト削減を決定する自動化ラインをサポートします。 製品を見る→
購入決定において通常過小評価されるもの
機械の価格が最も注目されますが、自動化が実際に利益をもたらすかどうかは運用の詳細によって決まります。
クーラントと切りくずの管理。 全自動機械が連続的にチップを生産します。クーラントとチップコンベアのサイズが小さすぎると、手動洗浄のために機械が数時間ごとに停止し、自動化の利点が無効になります。
カーフロス。 ブレードが大きいほど、より多くの材料を除去できます。 「将来の仕事のために」刃の直径を大きくすると、カットのたびに材料の損失が増加し、契約期間中に実際のお金になります。
相性の良いセットアップです。 処理能力が実際に切断されるバーの範囲と一致すると、機械はマガジン全体にわたって長さの公差を維持し、きれいでバリの少ない端部を生成し、二次的なバリ取りを軽減します。
安全装置はオプションではありません。 ブレード ガード、インターロック、緊急停止は、管理されていないリスクから生産マシンを分離するものです。 CE 認証を取得した機械には、検証済みの安全システムが搭載されています。アライメントを確認するのと同じ方法で確認してください。
最初の 1 か月で現れる選択ミス
設置後に自動鋸に問題が発生し、同じ 3 つのパターンが繰り返し発生する場合はサービス技術者に尋ねてください。
- 最大直径のみで購入。 1 つの希少な特大部品に対応するサイズの機械では、通常の生産の切断が遅くなり、カーフあたりにより多くの材料が無駄になります。外れ値ではなく、作業のブレンドを指定します。
- バーの残骸は無視します。 すべてのバーには、フィーダーがクランプできない短いテールが残ります。最も生産性の高い機械であっても、周囲のクリーンな材料の流れに依存するため、残材の仕分けと返却を計画してください。
- アライメントチェックをスキップします。 ブレードと万力の位置合わせにより、切断の直角度が決まります。試運転中にそれを確認してください。後で不均一なカットが発生する場合は、刃に触れる前に位置を確認してください。の 不均一な丸鋸切断に対する実用的なソリューション 手元に置いておく価値があります。
結論
自動丸鋸盤は、作業が再現可能であり、材料の範囲がよく理解されており、冷却剤、切りくずの除去、刃の選択、安全性などのサポートの詳細が購入価格と同じように注目される場合に、その価値を得ることができます。バー、チューブ、または固形在庫を一貫したバッチで切断する工場にとって、自動化はオペレーターを置き換えることではありません。それはカット間の待ち時間をなくすことです。
今日切断する材料と直径から始めて、部品が実際に必要とする長さの公差を確認し、スピンドル モーターに適用するのと同じ厳密さでクランプ、送り、およびチップ処理システムを検査します。チームが時間当たりの収入を増やす作業に時間を費やしている間、適切なマシンは稼働し続けます。


