


シフトごとに 2,000 個の鋼ビレットを切断する鍛造工場は、単純な問題に直面しています。一体型バンドソーではオペレーターが忙しく、ブレードがアイドル状態にあるということです。 1 つのビレットをロードし、クランプし、切断し、アンロードし、繰り返します。機械は切断と同じくらい待機に時間を費やします。複数のビレット自動鋸盤がそのダイナミックさを変えます。複数のビレットを 1 つのクランプにグループ化し、プログラムされた長さまで自動的に前進させ、束全体を 1 回のストロークで切断します。このサイクルにより一度に複数の完成品が生産され、オペレータは各ワークピース間の積み込み、測定、クランプ作業から解放されます。
マルチビレット自動鋸盤の定義
マルチビレット自動鋸盤は、サイクルごとに複数のビレットを切断するように構築された生産バンドソーです。ビレットは、円形、正方形、長方形、またはスラブ形状であっても、並べて束に装填され、1 つのグループとしてクランプされ、プログラム可能なストップに自動的に供給されます。次に、鋸フレームは 1 回のパスで束の断面全体にわたって下降します。
バンドル切断は、これらの機械を標準の鋸から分離する機能です。従来のバンドソーは 1 つのワークピースを保持します。バンドル対応の機械はグループ全体に均一なクランプ圧力を適用するため、ブレードはすべてのビレットを同時に切断します。生産性の効果はすぐに現れます。100 mm 角の鋼ビレット 6 個の束を切断する機械は、300 mm x 100 mm ブロック 1 個の割合で金属を除去しますが、1 サイクルあたり 1 個ではなく 6 個の部品を供給します。
これが背後にある設計ロジックです。 束切断機能付き高速CNCバンドソー IoTNC300 。高速ブレード、バンドル対応バイス、バッチ生産用のサーボ制御フィードを組み合わせています。毎日同じビレットを切断するプラントの場合、この組み合わせにより、鋸引きが手動作業ではなく自動セルに変わります。
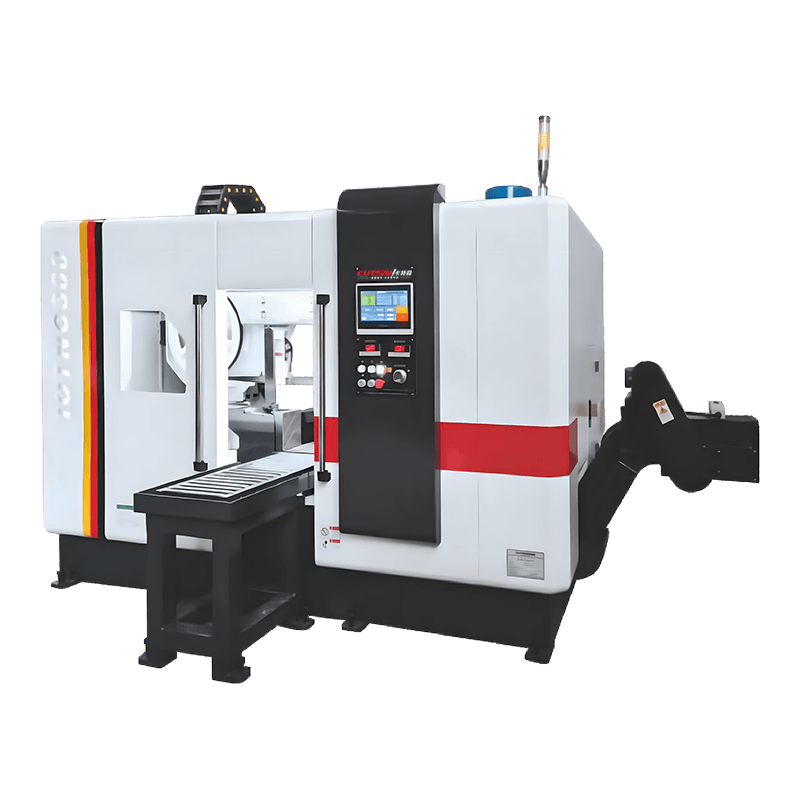 OEM/ODM IOTNC300 バンドソー切断機能付き高速 CNC バンドソーマシン Zhejiang SINAIDA Machine tools Co.,Ltd は、中国トップの OEM/ODM IOTNC300 高速 CNC バンドソー マシンです。ステンレス鋼用バンドソー切断機能を備えています。 製品を見る→
実際の定義には、自動長さ停止、油圧クランプ、切断プログラムを保存する制御システムも含まれます。これらの機能がなければ、機械は単なる大きなバンドソーになります。これらを使用すると、ほぼ無人のサイクルがサポートされます。
購入前に比較すべき主な仕様
モデルを比較する前に、短い仕様リストを作成してください。以下のパラメータは、バンドル容量とサイクル タイムに最も大きな影響を与えます。
| パラメータ | 何を制御するのか | 何を探すべきか |
|---|---|---|
| バンドル容量 (幅 x 高さ) | 1回のパスで切断できる最大断面積 | 単一のビレットではなく、最大のビレットバンドルに適合します |
| 刃の速度 | 切断速度と刃寿命 | 約20~150m/minをカバーする可変速ドライブ |
| 刃の寸法 | フレームサイズと切り込み深さ | 長くて幅広のブレードにより安定性が向上 |
| フィードシステム | 長さの精度とサイクルの一貫性 | 切断長をプログラム可能なサーボ送り |
| クランピングシステム | 切断時の結束剛性 | 圧力調整可能な油圧クランプ |
| 制御システム | 自動化と再現性 | さまざまなビレットサイズに対応するプログラムを保存 |
容量定格は、単一のバーとしてではなく、束として読んでください。万力の開口部が束の全幅を受け入れることができない場合、300 mm 丸棒用に定格された機械でも 6 本の 100 mm 丸棒には小さすぎる可能性があります。
自動化レベル: 自動化の実際の意味
半自動鋸では、オペレータがビレットをロードし、サイクルを開始し、ブレードが戻るのを待つ必要があります。時折のバンドル作業では許容範囲です。長期間にわたる実稼働の場合は、3 つの自動化段階を検討してください。
- 自動送り: ローラー テーブルまたはシャトル バイスにより、ストロークごとに束をカット ラインまで送ります。
- プログラム可能な長さ制御: 制御システムは目標の切断長さ、個数、および送り速度を保存するため、オペレーターは各ビレットを測定する代わりにジョブ番号を選択します。
- 完全な統合: 鋸は上流のハンドリング装置と下流の排出装置に接続されており、連続押出または鍛造ラインで役立ちます。
の KT330Z 自動送りバンドソー 中盤に座る。作業を自動的に進め、オペレーターが常に注意を払わなくても、一定の切断長さを維持します。単一ピースの切断からバンドル作業に移行するショップにとって、通常、それが最初のアップグレードです。
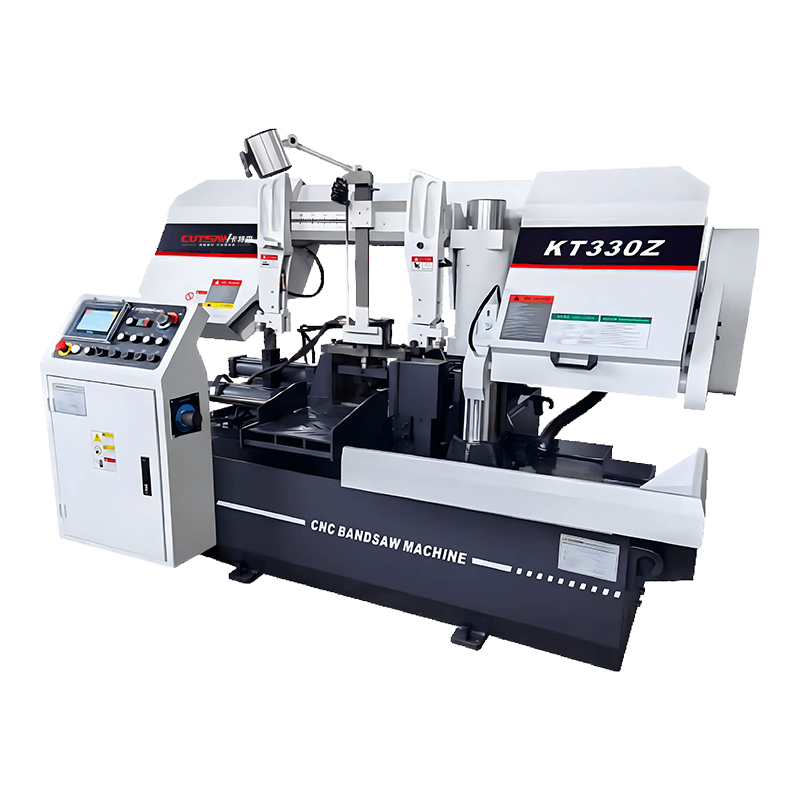 OEM/ODM KT330Z 自動フィードバンドソーマシンメーカー、工場 - 浙江省 浙江SINAIDA Machine tools Co.,Ltdは、中国のトップOEM/ODM KT330Z自動フィードバンドソーマシンメーカーおよび工場、高性能... 製品を見る→
強調すべき点が 1 つあります。自動フィードは自動ローディングを意味するものではありません。バンドルの構成は材料のグレードやサイズによって変わるため、オペレーターは引き続きインフィード テーブル上でバンドルを構築します。この機械の仕事は、束が所定の位置に配置されると、切断サイクルを完全に自動化することです。
アルミニウム、スチール、銅: 材質に合わせた鋸の適合
ビレットソーイングは、アルミニウムの押出成形、鋼の鍛造、銅や真鍮の加工で最も頻繁に使用されます。それぞれの材料は機械に異なる要求を課します。
- アルミニウムのビレットは柔らかくて粘着性があります。多くの場合 90 ~ 180 m/min の高いブレード速度、鋭い歯の形状、および切りくずの溶着を防ぐためのフラッドクーラントが必要です。クランプは簡単ですが、歯のピッチが細かすぎるとブレードのガレットが詰まる可能性があります。
- 鋼ビレットはより頑丈です。炭素鋼の場合、速度は約 25 ~ 60 m/min に低下し、機械には真直度を維持するための送り力と剛性が必要です。ここでは安定性を考慮して二柱フレームが推奨されます。の ダブルコラムバンドソーマシンのご案内 この構造が荷重によるたわみに耐える理由を説明しています。
- 銅と真鍮は適度な速度で良好に切断しますが、除去するのが難しい微細な切りくずが生成されるため、切りくずコンベアと優れたクーラントろ過が大きな違いをもたらします。
真直度公差もマシンのクラスを分けます。しっかりとクランプされた束での生産バンドソーは通常、切断面の直角度を材料の厚さ 100 mm あたり約 0.5 mm 以内に保ちます。一定の油圧負荷がかかる CNC マシンは、固定送り速度ではなく測定された切削抵抗に応じてブレードの下降が調整されるため、より厳密な結果を維持できます。そのため、硬鋼ビレット加工用の鋸に定荷重機能が搭載されています。
刃の選択、切断精度、よくある落とし穴
束切断においてオペレーターが最初に間違えるのはブレードの選択です。有効切断幅は単一のビレットの直径ではありません。それはクランプされたバンドルの合計幅です。粗いピッチのブレードは大きな金属塊に適しているように見えますが、束が 80 mm のバーで構成され、間に小さな隙間がある場合、ブレードでは切断が中断されます。可変ピッチのバイメタルブレードは、固定ピッチ設計よりも変動する歯のかみ合いをうまく処理できるため、実際のデフォルトとなっています。
精度の問題は通常、クランプから始まります。束が不均一であると、個々のビレットがブレードの下で移動し、1 つのピースにテーパーまたは丸みを帯びた角が生じます。刃について悩む前に3つのことを確認してください。
- バンドルの高さは全幅にわたって均等である必要があります。最大のビレットを底部に置きます。
- クランプ圧力は、軟質アルミニウムを変形させることなくずれを防止する必要があります。
- ブレードガイドはワークピースの近くに設置する必要があります。広いガイド間隔によりたわみが大きくなります。
切断速度と送り速度も、最終的なピースのサイズではなく、バンドルの総質量に対して設定する必要があります。自動運転では、下降ストローク中に制御が補償します。半自動機械では、束のサイズが変わるとオペレーターが送りを調整する必要があります。そのため、サーボ制御の CNC マシンは、長時間のシフトにわたってより一貫した表面仕上げと寸法制御を実現します。
生産量に適したマシンの選択
機械の価格ではなく、生産量とビレットのサイズから始めてください。正しい選択はスループットによって変わります。
- 頻繁にサイズを変更するシフトあたり最大 500 個のビレット: バンドル クランプと調整可能なストップを備えた半自動油圧バンドソーで十分です。
- 繰り返しサイズのビレットを 1 シフトあたり 500 ~ 1,500 個供給する場合は、プログラムされた長さ制御と電動ローラー テーブルを備えた自動供給機を選択してください。
- シフトごとに 1,500 以上のビレットまたは非常に大きな束: などの完全な CNC マシン KT860NC 全自動メタルバンドソー
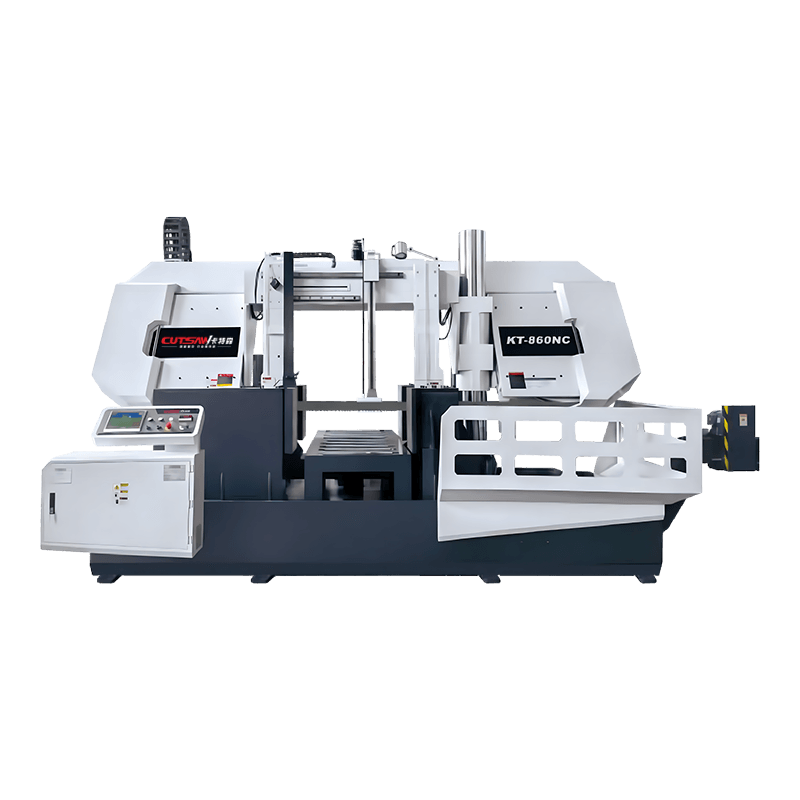 OEM/ODM KT-860NC 金属用横型高速全自動バンドソーマシン 浙江新達機械工具有限公司は、金属製造用の中国トップOEM/ODM KT-860NC横型高速全自動バンドソーマシンです。 製品を見る→ 、サーボ送り、高速ブレード速度、自動排出を組み合わせ、ほぼ無人での操作が可能です。
フレームの構築は自動化と同じくらい重要です。ダブルカラムおよびガントリー フレームは、特に幅の広いバンドルの場合、カンチレバー設計よりもブレードのたわみに強く抵抗します。また、容量は常に束としてチェックする必要があります。束の合計の幅、高さ、重量を測定し、それらを機械のバイス開口部およびフィード テーブルの定格と比較します。
最後に、運用コストを決定に組み入れます。自動機械はより多くの電力を消費し、より計画的なメンテナンスが必要になりますが、1 台あたりのサイクル タイムは短縮されます。公平な比較は、束あたりではなく、ビレットあたりのサイクル時間です。これは、6 つのビレットの束が、一体型鋸で 1 つを切断するのとほぼ同じ時間で 6 つの部品を生産できるためです。
複数のビレット自動鋸盤は、同一のビレットを大量に切断する工場でスループットを向上させる最も直接的な方法です。重要な 3 つの決定は、バンドル容量、クランプの完全性、自動化の深さです。素材に合わせてボリュームを変更すると、鋸は常に監視する必要のない信頼できるセルになります。ここで取り上げたモデルを詳しく見てみると、 CNC バンドソー盤の全製品をご覧ください バンドルの機能を目標サイクル タイムと比較します。
