


金属バンドソーの構成部品をパーツごとに解説
フレーム、ソーヘッド、ドライブ、ガイド、張力、万力、冷却剤、制御装置 - バイヤーとオペレーター向けのコンポーネントごとのウォークスルー。カタログではなく製造現場から書かれています。
オペレーターのせいになるほとんどの障害はコンポーネントの障害です。 200 ミリメートルのバーで切断面が 0.5 ミリメートルずれた場合、通常の原因は、ブレード ガイドの磨耗、ガイド アームがワークピースから離れすぎていること、または制御されていない力でソー ヘッドが下降していることです。ブレードが予定より数週間早く折れると、その痕跡が張力、クーラント、または歯のピッチにつながりますが、不注意な機械工が被害を受けることはほとんどありません。
これが、これらのコンポーネントを学習する実際的な理由です。見積書に記載されているすべてのパフォーマンス数値 (直角度、刃の寿命、仕上げ、時間当たりのカット数) は、1 つの部品が 1 つの作業を行うことによって生み出されます。任意のマシンを決まった順序で歩き、各パーツについて 1 つの鋭い質問をすれば、最初のテスト カットのずっと前にその本当の能力がわかります。
剛性を決めるフレームとソーヘッド
フレームはマシンの基準です。溶接された応力緩和されたスチールベッドはバイスを運び、ワークピースを支え、切断面に伝わる振動を吸収します。フレームが曲がると、ブレードが重い部分の直角度を維持できなくなります。
ベッドの上にはソーヘッド、つまり両方のホイール、ブレードガイド、およびドライブを搭載したハウジングが置かれています。ヘッドがどのように動くかによって、主要なマシン ファミリが区別されます。
- シザー (ピボット) マシン: ヘッドは 1 つのヒンジでスイングします。シンプルで手頃な価格で、より軽量で断続的な切断が可能です。
- ダブルコラムマシン: ヘッドは 2 本のリニアガイドコラム上を移動し、ワークピースの幅全体にわたってブレード圧力を均一に保ちます。重くて正確な切断の標準。
- ガントリーマシン: ポータルフレームがワークピースにまたがり、鋸は非常に大きな断面にわたって移動します。
- 縦型機械: ブレードがワークテーブルを通過して、長いストック、輪郭、プレートを加工します。
切削抵抗が最も高い場合はコラムの剛性が高くなります。剛性の高いツインコラムヘッドは最初の歯から最後の歯まで同じ送り圧力を維持し、一方、柔軟なヒンジヘッドは重切削が深くなるにつれてブレードをふらふらさせます。以下のマシンはまさにその任務のために作られました。
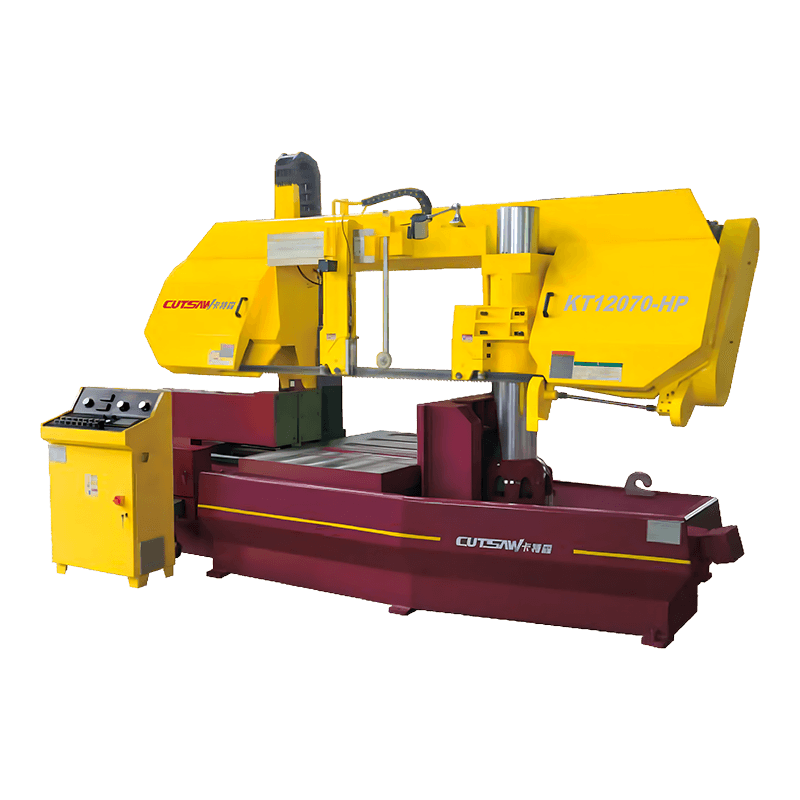 KT12070-HP 強力型デュアルコラムバンドソー ツインカラムヘッドは、重い切削負荷の下でも送り圧力を一定に保ちます。これはまさに上記で説明した義務です。剛性の高いデュアルコラム構造と安定したワークテーブルにより、ブレードのふらつきやフレームのたわみが懸念される場合に一見の価値があります。 製品を見る→
私たちのガイド ダブルコラムバンドソー盤 これらのフレーム タイプについてさらに詳しく説明します。
駆動システム: モーター、ホイール、ブレード速度
2 つのホイールがブレードのループを閉じます。下部駆動輪にはギアボックスを介して動力が供給されます。上部アイドラーホイールはブレードを追跡し、張力を与えるハードウェアを運びます。その間、トランスミッション (通常は金属切断機のウォーム ギアボックス) がトルクを増大させ、全負荷時にブレードの速度を安定に保ちます。
機械を比較する際に重要なのは、モーターの定格だけではなく、速度範囲です。軟鋼上のバイメタルブレードは通常、毎分 60 ~ 80 メートル近くで動作しますが、ステンレス鋼ではそれよりも著しく低く、アルミニウムではその数倍の速度が必要です。可変周波数ドライブにより、1 つの鋸が 3 つすべてに正しく機能します。固定速度の機械は、調整されていない材質であれば、ブレードの寿命や仕上げを静かに犠牲にします。
ブレード、ガイド、テンション: 精度の三角形
ブレード自体がコンポーネントです。バイメタルまたは先端が超硬鋼の連続ループであり、少なくとも 3 つの歯が切断に係合したままになるように歯のピッチによって選択されます。しかし、ブレードは、2 つのサポートコンポーネントが適切である場合にのみ機能します。
ブレード ガイド (調整可能なガイド アーム上の超硬パッドまたはローラー アセンブリ) は、ブレード ビームを切断面の真上に垂直に保持します。ガイドが磨耗していたり、アームの間隔が広すぎたりすると、ブレードがねじれてしまいます。その証拠は、ドリフト、面取り、初期の歯の欠けです。ブレードの張力によりホイール間のバンドの剛性が維持されます。油圧による張力では自動的に設定値が保持されますが、手動の張力はオペレーターの注意力に依存します。
バンドソーは、張力がかけられ、ガイドされ、継続的に冷却される鋼のループです。切断品質が低下する場合、原因はほとんどの場合、張力、ガイド、または熱の順です。
作業台、万力、材料サポート
クランプはガイドと同様に直角度を決定します。バイスは切断トルクに対してワークピースをしっかりと保持する必要があり、油圧バイスは各サイクルで一定の力でそれを行います。これが自動機械に標準装備されている理由の 1 つです。 CNC モデルでは、バイス自体が移動して次の切断に備えてバーのインデックスを作成します。
3 つの裏付けとなる詳細を詳しく見てみる価値があります。 角度機能 — 回転バイスまたはスイベルヘッド — 以下の KT6140X のように、2 番目のセットアップなしで 1 台の機械をマイター切断ステーションに変えます。 サポートローラー 切り口が深くなってもバーが揺れないように、テーブルと長いストックレベルを持ち運んでください。 バンドルクランプ 小さなチューブやバーをパックいっぱいに収納できるため、大量生産のショップは再装填することなく連続的に切断できます。
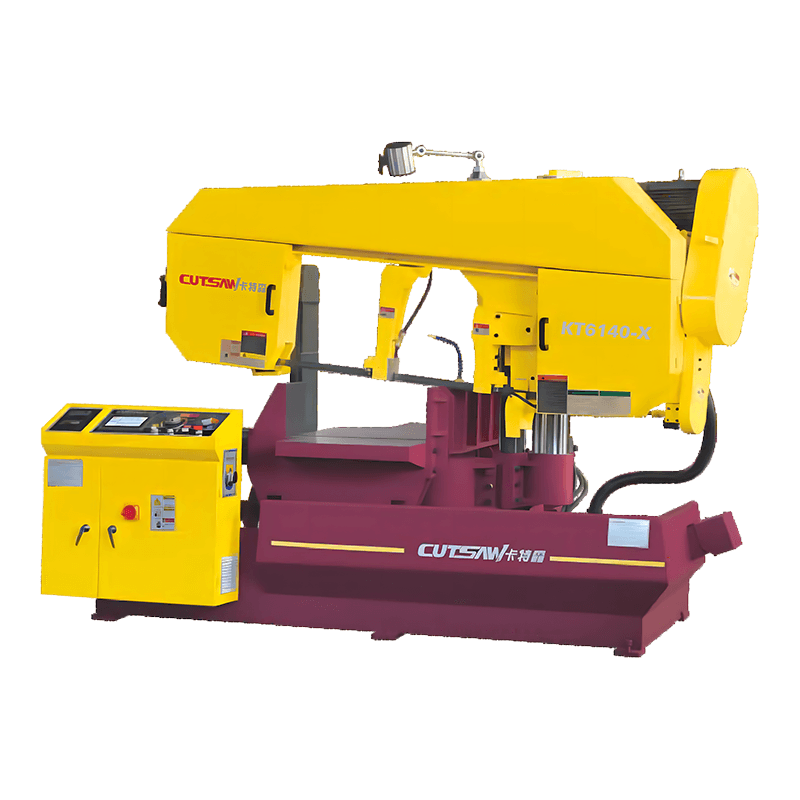 KT6140-X 金属切断角45度バンドソー マイターカット用の角度機能を備えたこの機械は、上で概説したサポートの詳細と一致する、単一のセットアップをマイターカットステーションに変えます。調整可能な切断角度により正確なベベルを実現できるため、2 台目の機械を使用せずに角度を切断する店舗にとって実用的な選択肢となります。 製品を見る→
クーラントシステムと切りくず除去
バンドソー切断は熱管理プロセスです。冷却システム (ポンプ、タンク、ノズル) がブレードの両側に水を注ぎ、歯から熱を奪い、切りくずを刃溝から洗い流すので、切りくずが再切断されることはありません。駆動輪のワイヤーブラシが回転するたびにバンドを清掃します。大型の自動機械には、生産を停止することなく切り粉を取り除くチップコンベアが追加されています。
油圧と制御: 半自動から CNC まで
油圧パワーユニットは機械の筋肉であり、ヘッドを下げ、万力をクランプし、送り力を加えます。基本モデルはフローバルブで供給を調整します。 定負荷制御 代わりに、切削抵抗を監視し、リアルタイムで送り圧力を調整し、切削中に断面が変化したときにブレードと仕上げを保護します。
その上に自動化コンポーネントが配置されます。半自動機械はカットを繰り返しますが、オペレーターがロードするのを待ちます。全自動 CNC マシンには、サーボ フィード、プログラマブル コントローラー、切断長さ、数量、ネスティング用の HMI が追加されています。以下の KT560NC のようなモデルには、可変周波数ホイールドライブが追加されているため、ブレードの速度と送り速度を各ジョブに合わせることができます。
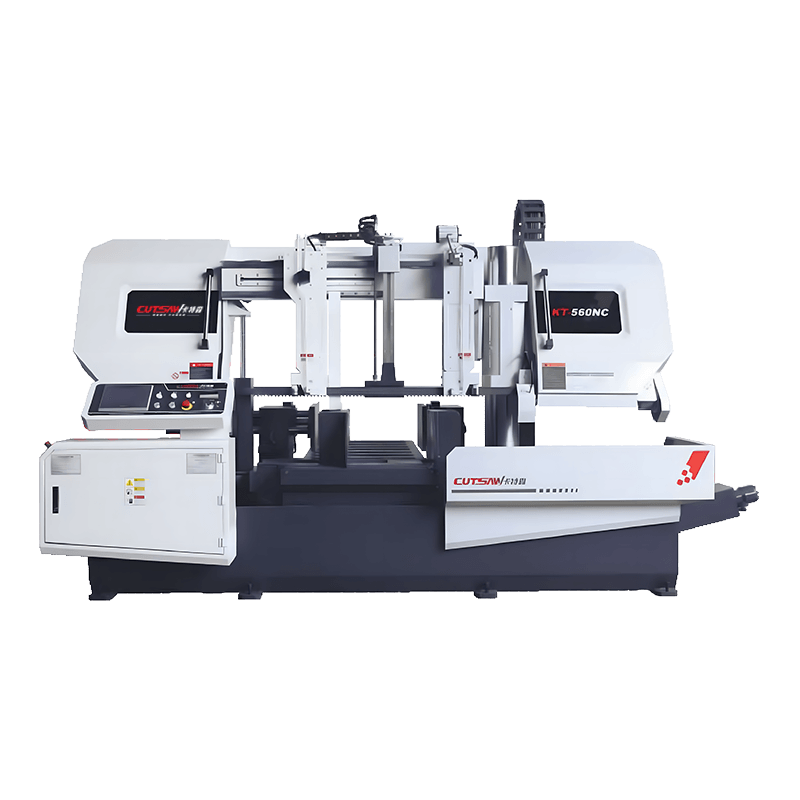 KT-560NC 全自動CNC横型バンドソー サーボ送り、プログラマブル制御、可変周波数ホイールドライブを備えた完全自動モデルとして、この鋸は上記の自動化コンポーネントに適合します。これにより、オペレーターは刃の速度と送りを各ジョブに合わせながら、切断長と数量を無人で切断できます。 製品を見る→
コンポーネントチェックリスト: 購入前に確認すべきこと
コンポーネント マップを検査シーケンスとして使用します。以下の表は、デモフロアでの 8 つのグループとその本当の状態を明らかにするチェックをまとめたものです。
| コンポーネント | 何をするのか | 購入前に確認すべきこと |
|---|---|---|
| ベッドとフレーム | バイスやワークの搬送、振動吸収 | 溶接された応力緩和構造。正しいベースレベリング |
| ソーヘッドとコラム | ヘッドの移動をガイドし、ホイールとガイドを運びます | ツインカラムまたはリジッドピボット。スムーズで制御された降下 |
| 駆動輪と従動輪 | ブレードループの形成と駆動 | ホイールのサイズとアライメント。安定したブレードトラッキング |
| モーターとギアボックス | トルクとブレード速度を実現 | 素材の組み合わせに合わせた速度範囲または VFD |
| ブレードのガイドとテンション | ブレードビームを垂直に保つ | 超硬またはローラーガイド。油圧張力制御 |
| バイスと材料のサポート | ワークのクランプと割出 | 油圧万力力;角度機能。サポートローラー |
| クーラントと切りくずの処理 | 熱をコントロールし切り粉を排出 | 両方のブレード動作でのノズル範囲。タンクのサイズ。チップコンベア |
| 油圧とCNC | 送り力と自動化を管理 | 定負荷制御。サーボフィード。 HMI機能 |
コンポーネントをカッティングリストに合わせる
コンポーネントの知識により、カタログが意思決定に変わります。大きなソリッドバーを一日中切断しますか?カラムの剛性と定荷重送りが重要です。細管の束切り?自動フィードとバンドルクランプはピーク電力よりも重要です。フレームの角張ったジョイント?回転万力で 2 番目のセットアップ全体を取り外します。プレート、梁、長い構造物は垂直レイアウトを指します。
私たちはこれらのレイアウトをすべて社内で構築します。 CNCバンドソーマシンメーカー 中国の浙江省に本拠を置き、2000 年以来生産を行っており、年間生産能力は 3,600 台で、出荷ごとに ISO 9001 および CE 認証を取得しています。材質、セクションサイズ、毎日の量を教えていただければ、各コンポーネントの選択を仕様レースではなくカッティングリストにマッピングします。
すべての候補マシンを同じ順序で実行します: フレーム、ヘッド、ホイール、ドライブ、ガイド、張力、万力、冷却剤、コントロール。サプライヤーに、各コンポーネントをアイドル状態ではなく実際の負荷の下でデモンストレーションし、各部品がそのようなサイズになっている理由を説明するよう依頼してください。きちんと答えたマシンは、今から数年後も切断し続けるマシンです。


